Artigo
PCP: planejamento e controle da produção na pequena indústria
PCP é o planejamento e controle da produção: o que produzir, quanto, quando e com quais recursos. Veja a rotina semanal e um exemplo de carga conferido.
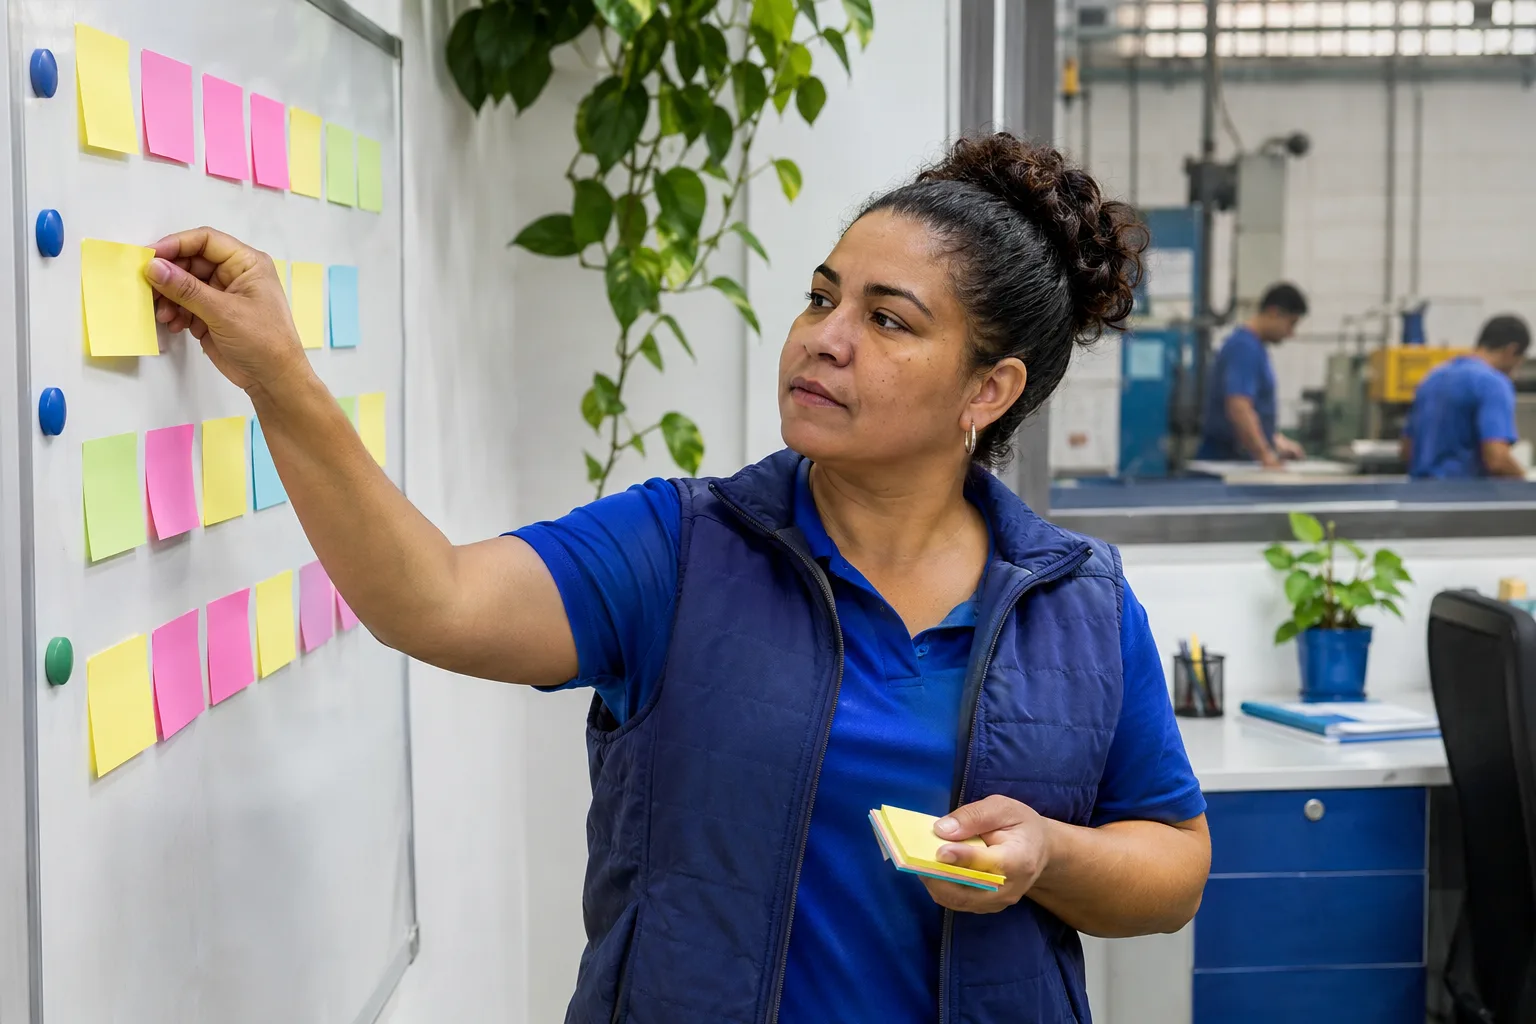
PCP é a sigla de planejamento e controle da produção: a rotina que decide o que a fábrica vai produzir, quanto, em que ordem e com quais pessoas, máquinas e materiais, e que depois confere se saiu como combinado. Numa pequena indústria, o PCP não precisa de departamento nem de software caro. Precisa de uma pessoa responsável, uma lista de pedidos com data, a conta da capacidade da semana e um quadro com as ordens em andamento.
Sem essa rotina, quem programa a fábrica é o cliente que liga mais vezes. O resultado é conhecido: lote trocado no meio, hora extra na sexta e entrega atrasada do pedido que estava quieto.
O que o PCP decide e o que acontece sem ele
O PCP responde quatro perguntas, sempre nesta ordem: o que produzir, quanto, quando e com quê. As três primeiras saem da carteira de pedidos e do estoque de produto acabado. A última depende da capacidade e do material disponível.
Quando ninguém responde a essas perguntas antes da segunda-feira, elas são respondidas durante a semana, no grito. Os sinais são fáceis de reconhecer:
- prazo prometido ao cliente sem olhar o que já está na fila;
- máquina parada esperando material enquanto outra tem fila de três dias;
- lote interrompido para encaixar um pedido urgente, com setup refeito duas vezes;
- estoque alto do produto que não vende e falta do que vende;
- hora extra todo fim de mês e ociosidade na primeira semana.
As cinco rotinas do PCP numa fábrica pequena
| Rotina | Pergunta que responde | Frequência | Ferramenta |
|---|---|---|---|
| Carteira de pedidos | O que já está vendido e para quando | Atualização diária | Lista de pedidos por data de entrega |
| Capacidade | Quanto cabe na semana | Semanal | Horas ou minutos disponíveis no recurso mais apertado |
| Programa da semana | Quais ordens entram, em que sequência | Semanal, fechado na sexta | Quadro ou planilha com as ordens de produção |
| Materiais | Há insumo para tudo o que foi programado | Semanal, antes de liberar | Ficha técnica vezes o programa, contra o saldo |
| Acompanhamento | O que saiu, o que atrasou e por quê | Diário, 10 minutos | Apontamento das ordens e quadro à vista |
Livros de engenharia de produção dividem o PCP em mais níveis, do plano anual ao sequenciamento por máquina. Para uma fábrica de dez ou vinte pessoas, essas cinco rotinas cobrem o que importa.
Como implantar o PCP em 6 passos
- Nomeie um responsável. Uma pessoa só define a fila. Pode ser o dono, o encarregado ou alguém do escritório, desde que a fábrica saiba que a prioridade vem dali.
- Monte a carteira de pedidos. Todo pedido aceito entra numa lista com cliente, produto, quantidade e data prometida. A planilha de controle de pedidos serve para isso.
- Ache o gargalo e meça a capacidade. O gargalo é a etapa em que a fila se acumula: a costura, a solda, o forno, a pintura. É a capacidade dele que limita a fábrica inteira.
- Feche o programa na sexta-feira. Some o tempo dos pedidos que vencem, compare com a capacidade e decida o que entra. O que entra vira ordem de produção.
- Confira o material antes de liberar. Ordem sem insumo completo não vai para o chão de fábrica. A conta está no guia de controle de matéria-prima.
- Acompanhe todo dia e revise toda semana. Dez minutos de manhã diante do quadro e meia hora na segunda para olhar os números da semana anterior.
Capacidade: quanto a fábrica consegue produzir numa semana
A capacidade real é o tempo pago multiplicado pela eficiência. Tempo pago são as pessoas ou máquinas do gargalo vezes as horas da semana. Eficiência é a parte desse tempo que vira produto, medida nas últimas semanas: minutos produzidos pelo tempo padrão divididos pelos minutos pagos.
Nenhuma fábrica trabalha a 100%. Há troca de linha, limpeza, espera, ajuste e ida ao banheiro. Planejar com o tempo cheio é prometer o que não cabe. O tempo de cada produto vem das operações da ficha técnica; sem tempo padrão, use o histórico de quantas peças saíram por dia.
O prazo que se passa ao cliente nasce daqui. O lead time de um pedido é a fila que está na frente dele mais o tempo de fabricação, e não só o tempo de fabricação.
Exemplo: a semana de uma confecção com 6 costureiras
Exemplo da Redação Beevix (2026), com números hipotéticos. O gargalo é a costura. Seis costureiras, 44 horas por semana: 6 × 44 × 60 = 15.840 minutos pagos. A eficiência medida no último mês foi de 75%, então a capacidade é de 15.840 × 0,75 = 11.880 minutos.
| Pedido | Quantidade | Tempo de costura | Carga | Entrega |
|---|---|---|---|---|
| A: camisetas | 600 | 9 min | 5.400 min | Quarta |
| B: camisas polo | 250 | 18 min | 4.500 min | Sexta |
| C: calças de moletom | 300 | 14 min | 4.200 min | Sexta |
| Total | 14.100 min |
A carga é de 14.100 ÷ 11.880 = 118,7% da capacidade. Não cabe. Descobrir isso na sexta anterior dá três saídas; descobrir na quinta da semana não dá nenhuma.
- Dividir o pedido C. Os pedidos A e B ocupam 9.900 minutos. Sobram 1.980, que dão 141 calças (1.974 minutos). As outras 159 ficam para a semana seguinte, com o cliente avisado antes.
- Hora extra. Faltam 2.220 minutos de produção, ou 37 horas padrão. Com eficiência de 75%, são cerca de 49 horas de relógio, pouco mais de 8 horas por costureira.
- Terceirizar parte. Mandar as calças para uma facção, contando o prazo de ida e volta e a conferência.
Qualquer uma das três é melhor do que começar os três lotes na segunda e entregar os três atrasados.
Em que ordem produzir: três regras que resolvem quase tudo
Com poucas máquinas, o sequenciamento não exige cálculo. Três regras, aplicadas nesta ordem, dão conta.
- Data de entrega mais próxima primeiro. É a regra básica. O pedido que vence quarta entra antes do que vence sexta, mesmo que o de sexta seja do cliente maior.
- Agrupe o que usa o mesmo setup. Mesma cor de linha, mesma bitola, mesmo molde, mesmo sabor. Cada troca evitada é tempo de produção devolvido.
- Não deixe o gargalo parar. As outras etapas trabalham para alimentar a que limita. Hora perdida no gargalo é hora perdida da fábrica toda.
Pedido urgente no meio da semana entra pela mesma porta: o responsável pelo PCP diz qual ordem sai da fila para ele caber, e avisa o cliente da ordem que saiu.
Controle: os quatro números da reunião de segunda
Planejar sem conferir é só fazer lista. O controle cabe em quatro números, tirados do apontamento das ordens encerradas.
- Entrega no prazo. Pedidos entregues na data prometida divididos pelo total. Se 17 de 20 saíram no dia, o índice é 85%.
- Programa cumprido. Minutos ou peças produzidos contra o que foi programado. Mostra se a capacidade usada no plano é verdadeira.
- Rendimento. Peças boas divididas pelas peças iniciadas. Queda aqui é refugo, e refugo come capacidade.
- Horas extras e horas paradas. As duas na mesma semana indicam programa mal distribuído, e não falta de gente.
Um PCP simples que roda toda sexta vale mais que um plano perfeito feito uma vez. A fábrica aprende a própria capacidade errando por pouco, semana após semana. (Redação Beevix)
PCP, MRP e kanban: o que cada um faz
PCP é a rotina inteira. MRP é o cálculo, dentro dela, de quanto comprar de cada material a partir do programa de produção e das fichas técnicas. Kanban é um jeito visual de puxar a produção: o cartão que volta vazio autoriza repor aquele item, sem ordem formal.
Fábrica que produz itens de linha repetidos se dá bem com kanban para os produtos de giro constante. Fábrica sob encomenda precisa da carteira de pedidos e do programa semanal. A maioria usa um pouco de cada.
O que a legislação exige do controle de produção
PCP é prática de gestão e não tem lei própria. O que existe é uma obrigação fiscal de registro: o art. 72 do Convênio s/nº de 1970 prevê o livro Registro de Controle da Produção e do Estoque, e o Ajuste SINIEF 2/2009 trata da sua escrituração na EFD, com obrigatoriedade definida por faturamento e atividade. Se a sua empresa está obrigada, quem responde é o contador. Com ou sem obrigação, os dados que esse registro pede, consumo de insumo e quantidade produzida, são os mesmos que o PCP bem-feito já gera.
Quadro, planilha ou sistema: onde fica cada parte
O programa da semana funciona bem num quadro na parede, com um cartão por ordem e colunas para a fazer, em produção e pronto. A conta de capacidade cabe numa planilha. O que a planilha não segura é o saldo de material e de produto acabado mudando a cada lote.
No Beevix, essa parte fica no sistema: os pedidos de venda, o estoque de insumos, as compras e a ordem de produção, que baixa a matéria-prima da ficha técnica e dá entrada no produto acabado. A ordem de produção está no plano Scale, de R$ 449 por mês no mensal ou R$ 389 no anual; o Pro, de R$ 249 no mensal ou R$ 219 no anual, não a inclui.
O Beevix não é um sistema de PCP. Ele não calcula capacidade de máquina, não faz sequenciamento, não roda MRP nem tem apontamento por posto de trabalho. A carga da semana e a fila continuam no seu quadro e na sua planilha, agora alimentados por saldo e pedidos confiáveis. Se a sua fábrica precisa de programação por máquina dentro do sistema, diga isso ao especialista logo na primeira conversa.
Pedidos, insumos e ordens de produção no mesmo lugar
O Beevix guarda a carteira de pedidos, o saldo de matéria-prima e as ordens de produção que o seu programa da semana precisa consultar.
Ver planos do Beevix →Fontes oficiais
- Convênio s/nº, de 15 de dezembro de 1970, art. 72, livro Registro de Controle da Produção e do Estoque: Confaz, consultado em 11/11/2026.
- Ajuste SINIEF 2/2009, cláusulas primeira e terceira, Escrituração Fiscal Digital e livro de controle da produção e do estoque: Confaz, consultado em 11/11/2026.
Perguntas frequentes
O que é PCP?
É o planejamento e controle da produção: o conjunto de rotinas que define o que fabricar, quanto, quando e com quais recursos, e que acompanha a execução para corrigir atrasos, falta de material e desvios de rendimento.
Pequena empresa precisa de PCP?
Precisa da função, não do departamento. Mesmo com cinco pessoas, alguém tem de decidir a fila, conferir o material e prometer prazo com base na capacidade. Uma hora por semana e um quadro na parede já fazem diferença.
Qual a diferença entre PCP e MRP?
PCP é a gestão da produção como um todo. MRP é uma das contas do PCP: parte do programa de produção e das fichas técnicas para calcular quanto de cada material será necessário e quando comprar.
Como calcular a capacidade de produção?
Multiplique as pessoas ou máquinas do gargalo pelas horas da semana e pela eficiência medida. Seis costureiras, 44 horas e 75% de eficiência dão 11.880 minutos. Dividindo pelo tempo de cada peça, você sabe quantas cabem.
Quem deve cuidar do PCP numa fábrica pequena?
Uma única pessoa com acesso aos pedidos e ao estoque e com autoridade para definir a fila. Em fábricas pequenas costuma ser o dono ou o encarregado de produção. O que não funciona é cada vendedor negociar prioridade direto com o operador.
Próximo passo: faça o programa da próxima semana
Na sexta-feira, liste os pedidos que vencem na semana seguinte, some o tempo de cada um e compare com a capacidade do seu gargalo. Só isso já muda a conversa com o cliente. Para ver como o sistema atende a sua atividade, consulte confecções, metalúrgicas, a indústria de alimentos ou todos os segmentos atendidos. Para ter pedidos, estoque e ordens de produção no mesmo sistema, compare os planos do Beevix ou fale com um especialista.
Coloque isso em prática com o Beevix
Estoque, vendas, financeiro e nota fiscal no mesmo lugar, com planos sem fidelidade.
Ver planos e preços